


Q235NH کورٹن اسٹیل اور عام کاربن اسٹیل Q235 ایک ہی بیس طاقت گریڈ (235MPA پیداوار کی طاقت) کا اشتراک کرتے ہیں ، لیکن ان کی ویلڈیبلٹی Q235NH کے شامل اینٹی -} سنکنرن عناصر کے ذریعہ کارفرما ہے۔ تانے بانے اور ویلڈروں کے ل these ، ان اختلافات کو سمجھنا ویلڈنگ کے نقائص سے بچنے ، مشترکہ معیار کو یقینی بنانے اور دوبارہ کام کو کم کرنے کی کلید ہے۔ ان کی ویلڈیبلٹی کا موازنہ کس طرح ہوتا ہے؟ ویلڈنگ کی مشق اور مادی ساخت تجزیہ کی بنیاد پر ، بنیادی نتیجہ واضح ہے:دونوں اسٹیلوں میں اچھی ویلڈیبلٹی ہے ، لیکن Q235NH کو برٹیلینس اور سنکنرن کمزور پوائنٹس سے بچنے کے لئے قدرے سخت ویلڈنگ پیرامیٹرز کی ضرورت ہے ، جبکہ Q235 عام ویلڈنگ کی کارروائیوں کے لئے زیادہ معاف ہے۔. ذیل میں ایک جامع ، قابل عمل خرابی ہے۔
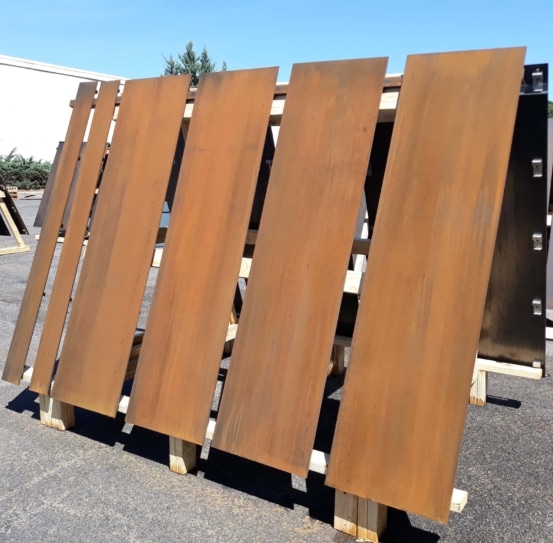
کلیدی ویلڈیبلٹی کا موازنہ: بنیادی اختلافات
ویلڈیبلٹی کا اندازہ آرک استحکام ، ویلڈ مشترکہ سختی ، کریک رسک ، اور پوسٹ - ویلڈ سنکنرن مزاحمت - کے ذریعہ کیا جاتا ہے۔
آرک استحکام: دونوں اچھی کارکردگی کا مظاہرہ کرتے ہیں - Q235NH کے ٹریس کیو/سی آر عناصر کا آرک استحکام پر کم سے کم اثر پڑتا ہے ، جس سے SMAW ، GMAW ، یا FCAW عمل کے دوران کیو 235 کی آرک ہڑتال اور دیکھ بھال میں آسانی ہوتی ہے۔
ویلڈ مشترکہ سختی: اگر پیرامیٹرز کو ایڈجسٹ نہیں کیا گیا تو Q235NH کے ویلڈ جوڑ Q235 کے مقابلے میں قدرے کم سخت ہیں۔ اس کے CR/P عناصر گرمی - متاثرہ زون (HAZ) کو قدرے سخت کرسکتے ہیں ، جبکہ Q235 کا خالص کم - کاربن کمپوزیشن نرم ، زیادہ ڈکٹائل ویلڈ جوڑ کو یقینی بناتی ہے۔
کریک رسک: Q235NH has a slightly higher cold crack risk than Q235, especially for thick plates. Its alloy elements increase HAZ hardness, making preheating more critical for plates >16 ملی میٹر۔
پوسٹ - ویلڈ سنکنرن مزاحمت: یہ سب سے بڑا فرق - Q235NH کے ویلڈ جوڑوں کو بیس میٹل کی سنکنرن مزاحمت سے ملنے کے لئے ہدف علاج کی ضرورت ہے ، جبکہ Q235 کے ویلڈز کو کسی خاص سنکنرن سے تحفظ (معیاری ملعمع کاری سے بالاتر) کی ضرورت نہیں ہے۔
فرق کیوں؟ بنیادی وجوہات
ہلکی سی ویلڈیبلٹی کا فرق مکمل طور پر Q235NH کے شامل اینٹی - سنکنرن عناصر (Cu ، Cr ، p) - عناصر سے ہوتا ہے جو اس کے موسم کی مزاحمت کو بڑھا دیتے ہیں لیکن ویلڈنگ کے طرز عمل کو قدرے تبدیل کرتے ہیں۔
Q235 خالص کم - کاربن اسٹیل (C 0.22 ٪ سے کم یا اس کے برابر) ہے ، جس میں کوئی شامل شدہ مصر کے عناصر - اس کی سادہ سا مرکب اسے انتہائی معاف کرنے والا بناتا ہے ، یہاں تک کہ معمولی پیرامیٹر انحراف (جیسے ، گرمی کی ضرورت سے زیادہ ان پٹ) بھی۔
Q235NH میں حفاظتی پیٹینا تشکیل دینے کے لئے کیو (0.20-0.50 ٪) ، CR (0.30-1.20 ٪) ، اور P (0.07-0.15 ٪) پر مشتمل ہے۔ یہ عناصر ، خاص طور پر سی آر اور پی ، ہز سختی کو بڑھا سکتے ہیں اور اگر ویلڈنگ گرمی کا ان پٹ بہت زیادہ ہے یا کولنگ بہت تیز ہے تو اس کی سختی کو کم کرسکتے ہیں۔
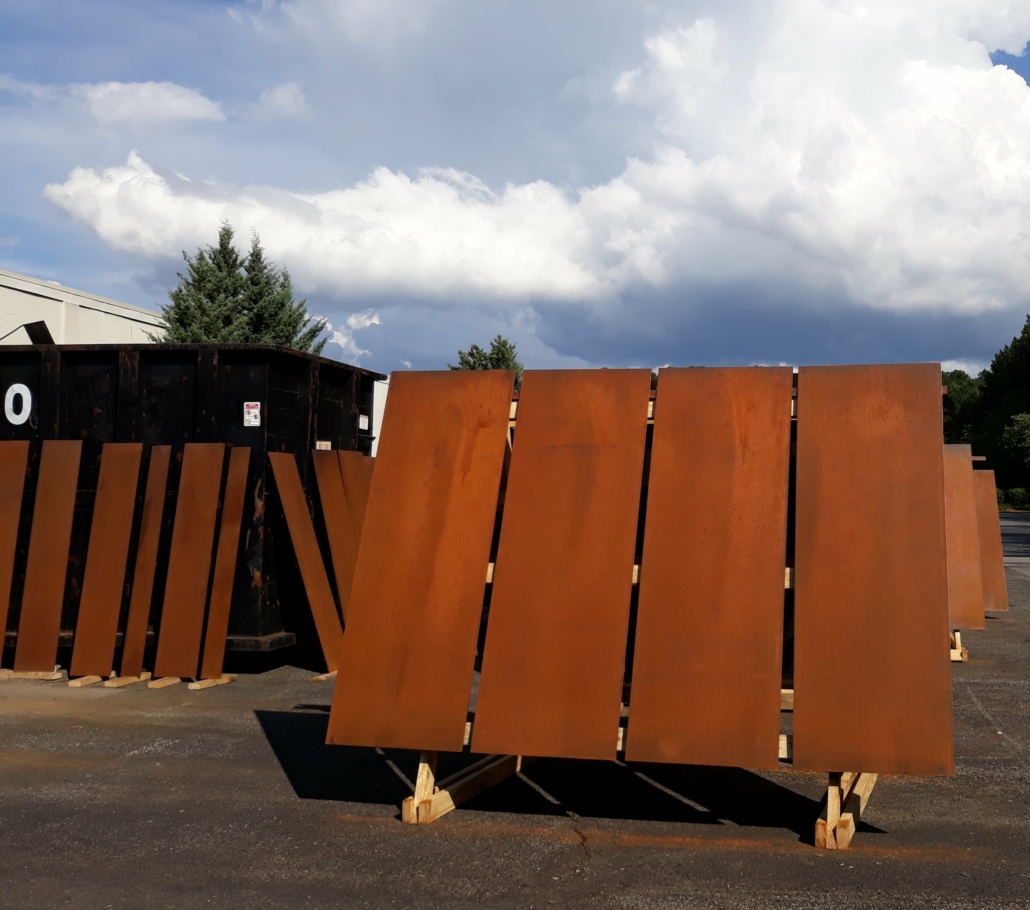
عملی ویلڈنگ کے نکات: اختلافات کے مطابق ڈھال لیں
اختلافات معمولی ہیں ، لیکن Q235NH کے لئے کارروائیوں کو ایڈجسٹ کرنا زیادہ سے زیادہ مشترکہ معیار اور سنکنرن مزاحمت کو یقینی بناتا ہے۔
Q235NH کے لئے: - Preheating: Mandatory for plates >سرد شگاف کے خطرے کو کم کرنے کے لئے 16 ملی میٹر (80 - 120 ڈگری) ؛ گرم ماحول میں پتلی پلیٹوں کے لئے اختیاری جوڑوں کو قدرتی طور پر آکسائڈائز کرنے دیں تاکہ حفاظتی پیٹینا تشکیل دیں (قبل از وقت کوٹنگ سے بچیں)۔
Q235 کے لئے: - پری ہیٹنگ: شاذ و نادر ہی ضرورت ہے ، یہاں تک کہ 20 ملی میٹر تک پلیٹوں کے لئے بھی (صرف سرد ماحول میں 0 ڈگری سے کم یا اس کے برابر کی ضرورت ہے) . - گرمی کا ان پٹ: زیادہ معاف کرنا (15 - 30KJ/سینٹی میٹر) -}}}}}}}}}}}}}}}}}}}}} signess اہم انحرافات ؛ سنکنرن مزاحمت کے لئے کوئی خاص علاج نہیں ہے۔
عام ویلڈنگ کے نقائص: موازنہ اور روک تھام
ہر اسٹیل مخصوص ویلڈنگ کے نقائص کا شکار ہوتا ہے ، ان کے مرکب اختلافات سے منسلک ہوتا ہے۔
Q235NH: اگر پری ہیٹنگ کو چھوڑ دیا گیا ہو تو ہز برٹیلینس اور سردی کی دراڑ کا شکار۔ ٹھنڈک کی شرح کو کنٹرول کرکے روکیں (موٹی پلیٹوں کے لئے تیز ہوا سے ٹھنڈک سے پرہیز کریں) اور کم - ہائیڈروجن استعمال کی اشیاء کا استعمال کرتے ہوئے۔
Q235: اگر ویلڈنگ کی سطحیں گندی (تیل ، زنگ) ہیں ، لیکن سردی کی دراڑیں پیدا کرنے کا امکان کم ہے۔ مستحکم آرک وولٹیج کو ویلڈنگ اور برقرار رکھنے سے پہلے سطحوں کی صفائی سے روکیں۔
خلاصہ یہ کہ ، Q235NH اور Q235 دونوں میں سول انجینئرنگ اور عام تانے بانے کے لئے اچھی ویلڈیبلٹی ہے۔ کلیدی فرق یہ ہے کہ Q235NH کو ٹوٹ پھوٹ سے بچنے کے ل slightly قدرے سخت پری ہیٹنگ اور ہیٹ ان پٹ کنٹرول کی ضرورت ہوتی ہے ، نیز پوسٹ -} توجہ کو سنکنرن مزاحمت کی طرف راغب کریں۔ Q235 ، اس کے برعکس ، معمول کی ویلڈنگ کے لئے زیادہ معاف کرنے والا ہے۔ اسٹیل کی ہر خصوصیات سے ملنے کے لئے پیرامیٹرز کو ایڈجسٹ کرکے ، ویلڈر ان کی درخواست کے مطابق مضبوط ، پائیدار جوڑ کو یقینی بناسکتے ہیں۔


